


Els tubs d’acer, des de la fabricació d’automòbils fins a les canonades de gas, es poden soldar a partir d’aliatges (metalls fets a partir d’elements químics diferents) o bé construïts perfectament a partir d’un forn de fusió.
Mentre que els tubs soldats es forcen junts mitjançant mètodes com la calefacció i el refredament i s’utilitzen per a aplicacions més pesades i rígides com ara el lampisteria i el transport de gasos, es creen tubs perfectes mitjançant estiraments i buits amb finalitats més lleugeres i més fines, com bicicletes i transport de líquids.
El mètode de producció es dedica molt als diferents dissenys de la canonada d’acer. Canviar el diàmetre i el gruix pot provocar diferències de resistència i flexibilitat per a projectes a gran escala com ara canonades de transport de gas i instruments precisos com ara agulles hipodèmiques.
L’estructura tancada d’un tub, ja sigui rodó, quadrat o de qualsevol forma, pot adaptar-se a qualsevol aplicació que sigui necessària, des del flux de líquids fins a la prevenció de la corrosió.
El procés d'enginyeria pas a pas per a tubs d'acer soldats i transparents
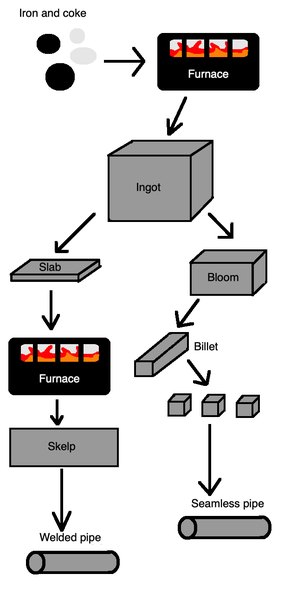
El procés general de fabricació de tubs d’acer consisteix a convertir l’acer cru en lingots, flors, lloses i billets (tots ells materials que es poden soldar), crear un gasoducte en una línia de producció i formar el tub en un producte desitjat.
Creació de lingots, flors, lloses i billets
El mineral de ferro i el coque, una substància rica en carboni procedent del carbó escalfat, es fonen en una substància líquida en un forn i es buiden amb oxigen per crear acer fos. Aquest material es refreda en lingots, peces de fosa gran d'acer per emmagatzemar i transportar materials, que es formen entre corrons amb altes pressions.
Alguns lingots es passen per rodets d’acer que els estenen en peces més fines i més llargues per crear flors, intermedia entre l’acer i el ferro. També es fan rodar en lloses, peces d’acer amb seccions rectangulars, a través de rodets apilats que tallen la forma de les lloses.
Elaboració d'aquests materials a canonades
Més aparells rodants aplanats -un procés que es coneix com a encunyat- floreixen en billetes. Es tracta de peces metàl·liques amb seccions rodones o quadrades, encara més llargues i fines. Les cisalles voladores tallen les billetes en posicions precises de manera que les billetes es poden apilar i formar en canonades perfectes.
Les lloses s’escalfen fins a uns 2, {{1}} graus Fahrenheit (1, 204 graus centígrads) fins que són mal·leables i després s’aprimen en skelp, que són estrets. tires de cinta de fins a 0. 25 milles (0. 4 quilòmetres) de llarg. Després es neteja l’acer amb dipòsits d’àcid sulfúric seguit d’aigua freda i calenta i transportat a fàbriques de canonades.
Desenvolupant canonades soldades i sense soldadura
Per a les canonades soldades, una màquina desenrotllable desemboca el skelp i el passa a través de corrons per fer que els vores s’arrosseguin i crein formes de canonades. Els elèctrodes de soldadura utilitzen un corrent elèctric per segellar els extrems abans que un rodet d’alta pressió el reforci. El procés pot produir canonades tan ràpidament com 1, 100 ft (335. 3 m) per minut.
Per a canonades transparents, un procés d’escalfament i enrotllament a alta pressió de billetes quadrades fa que s’estenguin amb un forat al centre. Els molins enrotllables perforen la canonada pel gruix i la forma desitjades.
Processament i galvanització posteriors
El processament addicional pot incloure el redreçament, el filet (tallar les soltes estretes als extrems de les canonades) o el recobriment amb un oli protector de zinc o galvanitzar per evitar l'oxidació (o el que sigui necessari per al tub' propòsit). La galvanització sol comportar processos electroquímics i d’electrodeposició de recobriments de zinc per protegir el metall de materials corrosius com l’aigua salada.
El procés actua per dissuadir els agents oxidants nocius en l'aigua i l'aire. El zinc actua com un ànode a l’oxigen per formar l’òxid de zinc, que reacciona amb l’aigua per formar hidròxid de zinc. Aquestes molècules de hidròxid de zinc formen carbonat de zinc quan s’exposen al diòxid de carboni. Finalment, una capa fina i impenetrable, insoluble, de carbonat de zinc s’enganxa al zinc per protegir el metall.
Una forma més fina, l’electrogalvanització, s’utilitza generalment en peces d’automòbils que requereixen pintura resistent a la corrosió, de manera que la immersió en calent redueix la resistència del metall base. Els acers inoxidables es creen quan les peces inoxidables estan galvanitzades a acer al carboni.
La història de la fabricació de canonades
Mentre que les canonades d'acer soldades es remunten a l'enginyer escocès William Murdock' la invenció del sistema de làmpades de carbó fabricat a partir de barrils de mosquets per transportar gas de carbó a 1815, les canonades transparents no eren&# { {0}}; t introduït fins a finals 1880 per transportar gasolina i petroli.
Durant el 19 segle, els enginyers van crear innovacions en la fabricació de canonades, inclòs el mètode James Russell' s per emprar un martell de gota per plegar i unir tires de ferro planes que s’escalfaven fins que eren maleables a 1824.
L’enginyer Comenius Whitehouse l’any següent va crear un millor mètode de soldadura de cul que implicava escalfar làmines fines de ferro que s’enrotllaven en una canonada i es soldaven als extrems. Whitehouse va utilitzar una obertura en forma de con per arrodonir les vores amb una forma de canonada abans de soldar-les en una canonada.
La tecnologia s’estendria dins de la indústria de fabricació d’automòbils i s’utilitzaria també per al transport de petroli i gas amb avenços més nous, com els colzes de tubs de formació en calent, per produir productes de tubs doblegats de manera més eficaç i un tub continu formant un flux continu.
A 1886, els enginyers alemanys Reinhard i Max Mannesmann van patentar el primer procés de rodatge per crear tubs transparents a partir de diverses peces de la fàbrica d'arxius del seu pare' s de Remscheid. En el 1890 s, el duo va inventar el procés de rodatge de pilger, un mètode per reduir el diàmetre i el gruix de paret dels tubs d’acer per augmentar la durabilitat, que, amb les seves altres tècniques, formarien la cotització GG; el procés de Mannesmann" revolucionar el camp de l’enginyeria de tubs d’acer.
A la 1960 s Computer Numerical Control (CNC), la tecnologia permet als enginyers utilitzar màquines de tallar inducció d’alta freqüència per obtenir resultats més precisos mitjançant mapes dissenyats per ordinador per a dissenys més complexos, corbes més ajustades i parets més fines. El programari de disseny assistit per ordinador continuaria dominant el camp amb una precisió encara més gran.
La potència de les canonades d'acer
Les canonades d’acer generalment poden durar centenars d’anys amb una gran resistència a les esquerdes del gas natural i contaminants, així com als impactes amb poca permeabilitat al metà i a l’hidrogen. Es poden aïllar amb escuma de poliuretà (PU) per conservar energia tèrmica mentre es mantenen forts.
Les estratègies de control de qualitat poden utilitzar mètodes com ara radiografies per calibrar la mida de les canonades i ajustar-se en conseqüència per a qualsevol diferència o diferència observada. Això garanteix que les canalitzacions siguin adequades per a la seva aplicació fins i tot en entorns càlids o humits.


